Режущий инструмент, шлифование и технологии обработки
Как проверить ячейку загрузки станка: ЧПУ, робот и паллета
Редакция BOHRER ·
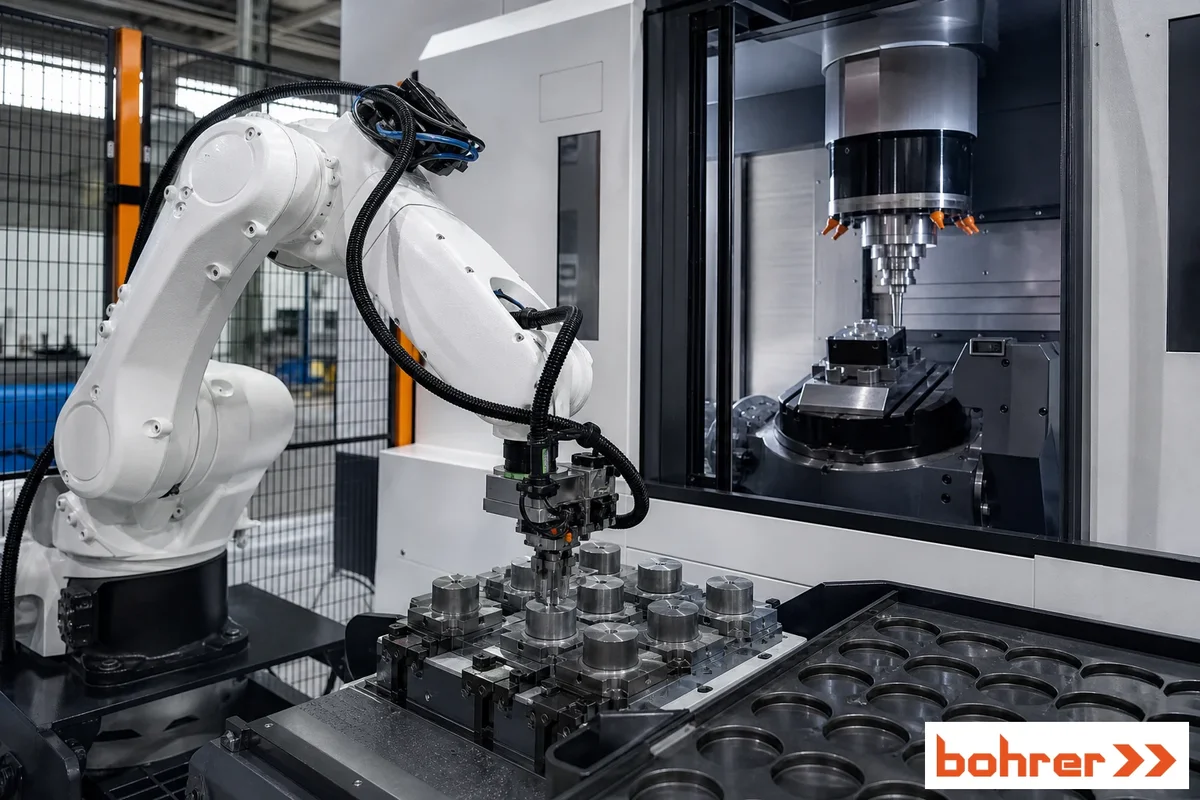
Кейс LoadMate Plus помогает выстроить проверку роботизированной ячейки обслуживания фрезерного центра. В описании GenMill 5X-12 связан с ячейкой LoadMate Plus; источник характеризует эту фрезерную систему как пятиосевую и уже оснащённую ЧПУ Mitsubishi Electric.
Первый критерий — интерфейс между конкретной ячейкой и конкретным ЧПУ. Для интеграции LoadMate Plus с ЧПУ Mitsubishi Electric серии M8 в кейсе указан Ethernet. Это не подтверждает применимость такой схемы к другим сериям ЧПУ, версиям ПО и сетевым конфигурациям. До заказа следует запросить описание интерфейсов, состав интерфейсных модулей и разграничение ответственности при интеграции.
Второй критерий — способ задания движений робота. В рассмотренной конфигурации названо ПО Direct Robot Control with CNC. Источник сообщает, что Tai мог программировать и корректировать движения через меню и G-code с того же экрана, который использовался для станка. Для проекта стоит уточнить, какие действия доступны в интерфейсе ЧПУ, кто вносит изменения в программу и как они фиксируются в документации ячейки.
Третий критерий — позиционирование заготовки. В кейсе робот работает с быстросменной паллетной системой Schunk; источник связывает её с точным размещением детали для фрезерования. Для своей задачи нужно проверить чертёж паллеты, точки захвата, способ закрепления заготовки, её габариты и массу, а также подтвердить совместимость паллетной системы со станком и захватом робота.
Перед заказом также потребуются компоновка ячейки, перечень поставляемых компонентов, условия приёмки и документация по ограждениям. Отдельно следует запросить параметры заготовки, характеристики захвата и расчёт времени цикла для конкретной операции.
Показатель производительности из кейса нельзя переносить в другой проект. По данным источника, после внедрения на TL Aerotek система работала без оператора 24 часа и обеспечила трёхкратный рост обычной выработки. Этот результат относится к условиям конкретного предприятия; для собственной оценки необходимо отдельно проверить станок, ЧПУ, паллетную оснастку, заготовку и компоновку.
Источники
- Delivering Precision Components Delivers Growth (2026-07-03)
Поделиться статьёй
Отправьте материал коллегам или сохраните ссылку.