Крепёж, монтаж и инструмент
Rivit представила роботизированные модули для установки заклёпок
Редакция BOHRER ·
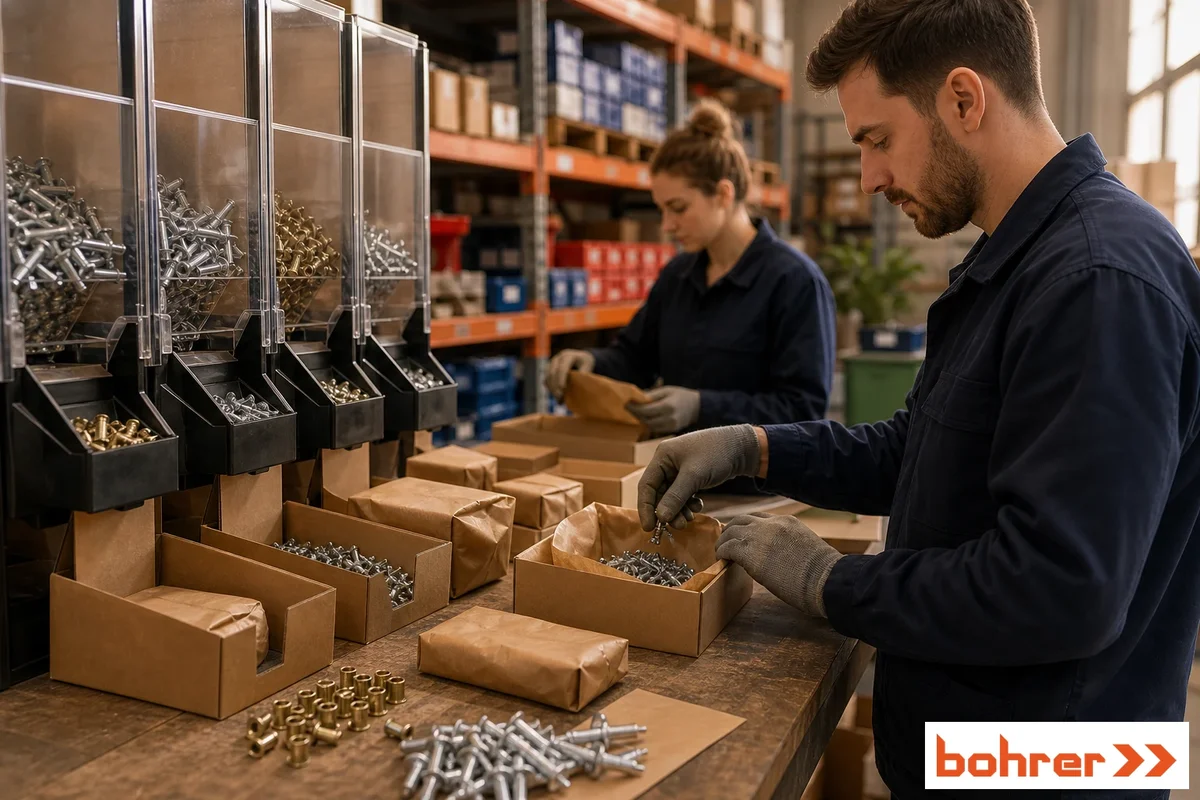
Автоматизация крепежа начинается не с робота, а с выбора самого соединения. Вытяжная заклёпка создаёт неразъёмное соединение, а резьбовая заклёпочная гайка формирует в тонком листе внутреннюю резьбу под последующую сборку болтом. Поэтому установка этих двух видов крепежа требует разной оснастки, подачи и контроля операции.
Как сообщает Torque-Expo, Rivit представила два роботизированных модуля для встраивания операций крепления в автоматизированные производственные линии. RIV603MOM предназначен для установки резьбовых заклёпочных гаек, а RIV601ROA — для вытяжных заклёпок. Оба модуля рассчитаны на интеграцию в существующие линии и могут использоваться совместно с автоматическими податчиками и системой управления процессом CRIVGEN3.
Одновременно вышло обновление Controlriv GEN3 версии 1.1.0. Его ключевая функция — привязка каждого цикла установки крепежа к производственному заказу. Результаты и журналы операций можно соотнести с конкретным заказом, а не только с отдельной машиной или сменой. Для технолога это означает более понятную картину при разборе отклонений: можно проверить, на какой операции и в рамках какого заказа был установлен конкретный крепёж.
В обновлении также заявлен пакет на основе TIA Portal: функциональные блоки, библиотеки и пример программы для обмена между ПЛК и CRIVGEN3 по протоколу Siemens S7. Важно, что это не универсальная гарантия готовой интеграции: при проектировании участка всё равно нужно проверить архитектуру ПЛК, сигналы безопасности, логику блокировок, позиционирование детали и формат данных, который требуется системе учёта предприятия.
Что учитывать при комплектации участка
Для производственного предприятия роботизированный модуль нельзя рассматривать как изолированный инструмент. Работоспособность ячейки определяется всей цепочкой: конструкцией изделия, закреплением детали, типом крепежа, подачей, рабочей головкой, робототехникой, контролем цикла и передачей результатов в линию.
Первый вопрос — какой тип соединения предусмотрен в изделии. Вытяжная заклёпка уместна, когда требуется собрать детали с доступом с одной стороны и не нужно дальнейшее разъёмное соединение в этой точке. Резьбовая заклёпочная гайка нужна в иной ситуации: после её установки появляется резьба для болта или винта, например при последующей сборке узла, монтаже панели или сервисном доступе.
Второй вопрос — как крепёж поступает к рабочему инструменту. Ручная операция допускает подачу оператором, но в автоматической ячейке необходимо согласовать накопитель, ориентирование, податчик, длину и траекторию подачи. Если в одном изделии применяются несколько типоразмеров или материалов крепежа, заранее определяют порядок переналадки и защиту от смешения партий.
Третий вопрос — что именно считать результатом годного цикла. Одной отметки «инструмент сработал» недостаточно. В техническом задании полезно отдельно описать идентификатор изделия или заказа, тип крепежа, параметры процесса, статус цикла, правила реакции на ошибку и место хранения записей. Rivit сообщает, что новые модули оснащены интерфейсами HMI для непрерывного мониторинга операций, а обновление Controlriv GEN3 усиливает прослеживаемость через связь цикла с производственным заказом.
Отдельного внимания заслуживает заявленная оптимизация обработки больших массивов данных — более 10 000 циклов. Для участка с серийной сборкой это напоминает о практической задаче: ещё до запуска нужно определить срок хранения журналов, резервное копирование, права доступа и порядок выгрузки данных для службы качества.
Как сформулировать заявку снабжению
Чтобы сравнить варианты автоматизации корректно, в запросе поставщику оборудования и технологической службе стоит указать:
— тип крепежа: вытяжная заклёпка или резьбовая заклёпочная гайка;
— материал и толщины соединяемых деталей, геометрию узла и доступ к месту установки;
— номенклатуру типоразмеров и планируемую сменность;
— целевую производительность и допустимое время переналадки;
— способ подачи крепежа и требования к предотвращению смешения позиций;
— состав данных по каждому циклу и необходимость привязки к заказу, изделию или серийному номеру;
— используемый ПЛК и требования к обмену с линией;
— метод проверки соединения, а также порядок действий при браке или сбое подачи.
Такой список помогает разделить две разные закупки: расходный крепёж и автоматизированную систему его установки. Параметры заклёпок должны быть увязаны с конструкторской документацией изделия и возможностями конкретного модуля; заменять одну позицию другой только по внешнему сходству нельзя.
При закупке вытяжных заклёпок для серийной ручной или полуавтоматической сборки в заявке стоит зафиксировать материал соединяемых деталей, материал заклёпки, диапазон толщин пакета, типоразмер и фасовку. Для подбора крепежа в BOHRER можно перейти в раздел заклёпок, а данные по соединению использовать как исходные для проверки совместимости с выбранной системой подачи и установки.
Новость Rivit показывает направление развития крепёжных операций: инструмент становится частью цифрового производственного контура. Но решение об оснащении участка должно приниматься не по названию модуля, а по полной спецификации соединения, такту линии, схеме подачи и требованиям к прослеживаемости.
По теме в ассортименте BOHRER
Подборки товарных категорий для дальнейшего изучения. Характеристики и совместимость проверяйте по конкретному изделию.
Источники
Поделиться статьёй
Отправьте материал коллегам или сохраните ссылку.